Guide pratique pour les ateliers
Fumées de soudage
Aspiration des fumées de soudage : bras ou table aspirante ?
Les opérations de soudage peuvent dégager des gaz et des particules très fines. La position de la pièce, le procédé et le temps d’arc orientent le choix du captage. Une table aspire au niveau du plan de travail, tandis qu’un bras articulé rapproche sa hotte de la zone d’émission.
Ce guide reprend le cadre réglementaire applicable (VLEP, classement CMR), compare les trois technologies de captage à la source et donne la méthode de dimensionnement, caractéristiques constructeur à l’appui.
En bref : les 3 critères qui décident de votre installation
Trois questions suffisent à trancher, avant même de comparer des modèles.
- La position de la pièce. Sur une pièce posée à plat, étudiez le captage par le plan de travail. En position verticale ou variable, un bras articulé peut rapprocher la hotte de la zone d’émission. Vérifiez le captage avec les pièces et les bridages en place.
- Le débit et la surface filtrante. Dimensionnez les selon le procédé, le temps d’arc, la géométrie du captage et les pertes de charge du circuit.
- Le rejet. L’air chargé doit être filtré puis rejeté à l’extérieur, hors des prises d’air neuf, avec compensation de l’air extrait. Le recyclage dans l’atelier est à proscrire, même après filtration.
Pourquoi les fumées de soudage sont classées CMR
Le Centre international de recherche sur le cancer (CIRC) a classé les fumées de soudage en groupe 1 – cancérogènes pour l’homme en 2017 (monographie 118), sur la base de preuves suffisantes d’un lien avec le cancer du poumon et de preuves limitées pour le cancer du rein. Le classement antérieur, groupe 2B, datait de 1990.
Le sujet n’est pas marginal : l’enquête Sumer 2017 recense 528 000 salariés exposés aux fumées de soudage en France, soit environ 2 % des salariés.
Ce que contient le panache :
- du chrome VI, du nickel, du béryllium, du cobalt et de l’aldéhyde formique, à potentialité cancérogène ;
- du manganèse et de l’aluminium, associés à des atteintes du système nerveux central ;
- du zinc et du cuivre, responsables de la fièvre des métaux ;
- de l’ozone, des oxydes d’azote, du monoxyde de carbone et du phosgène, irritants ou toxiques.
Deux précisions utiles au choix des consommables : les particules sont majoritairement submicroniques, donc capables d’atteindre la zone alvéolaire, et 95 % des constituants des fumées proviennent des produits d’apport, moins de 5 % du métal de base. Changer de nuance d’acier ne règle rien si le fil ou l’électrode continue de fumer.
Ce que dit la réglementation : VLEP, décret et repères INRS
C’est le point où les documents circulant en atelier sont le plus souvent périmés. Les publications fumées de soudage INRS sont ici la référence de lecture (ED 6132, ED 668, ED 6484).
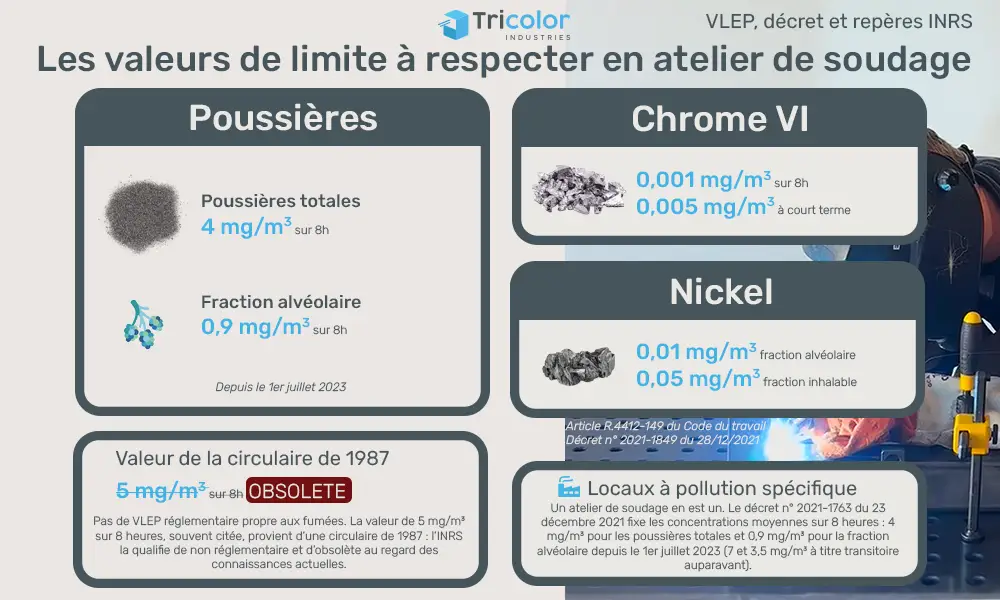
- Pas de VLEP réglementaire propre aux fumées. La valeur de 5 mg/m³ sur 8 heures, souvent citée, provient d’une circulaire de 1987 : l’INRS la qualifie de non réglementaire et d’obsolète au regard des connaissances actuelles.
- Locaux à pollution spécifique. Un atelier de soudage en est un. Le décret n° 2021-1763 du 23 décembre 2021 fixe les concentrations moyennes sur 8 heures : 4 mg/m³ pour les poussières totales et 0,9 mg/m³ pour la fraction alvéolaire depuis le 1er juillet 2023 (7 et 3,5 mg/m³ à titre transitoire auparavant).
- Les VLEP des constituants s’appliquent en plus, et sont souvent les plus contraignantes : pour les composés du chrome hexavalent, 0,001 mg/m³ sur 8 heures et 0,005 mg/m³ à court terme ; pour les composés du nickel, 0,01 mg/m³ en fraction alvéolaire et 0,05 mg/m³ en fraction inhalable (article R. 4412-149 du Code du travail, décret n° 2021-1849 du 28 décembre 2021).
- Le classement du CIRC caractérise un danger cancérogène. L’évaluation du poste tient aussi compte des valeurs limites applicables aux constituants identifiés.
- L’Anses a recommandé en 2022 d’inscrire les travaux exposant aux fumées de soudage à la liste des procédés cancérogènes. Consultez la version consolidée de l’arrêté du 26 octobre 2020 pour déterminer les dispositions applicables.
À retenir côté Code du travail : l’employeur doit supprimer ou réduire le risque à la source (obligation de sécurité, article L. 4121-1), respecter les valeurs limites, et assurer l’aération et l’assainissement des lieux de travail (articles R. 4222-1 et suivants), avec un rejet de l’air vicié hors des zones d’entrée d’air neuf.
Captage à la source ou aspiration générale : quelle efficacité ?
La ventilation par aspiration localisée capte le polluant avant qu’il n’atteigne les voies respiratoires, et le maintient dans un volume aussi faible que possible. L’INRS cite explicitement les dispositifs adaptés : dosseret aspirant, torche aspirante, gabarit aspirant, table aspirante, cabine de soudage, bras articulé ou hotte.
La différence avec la ventilation générale est d’abord une question de débits, donc de coût :
- Le captage localisé déplace quelques milliers de m³/h au poste, et ces m³/h sont prélevés dans l’atelier : peu d’air neuf à réchauffer l’hiver, peu de pertes de charge.
- La ventilation générale dilue l’air du local entier. Elle exige des débits bien supérieurs, protège mal au poste et rabat parfois les fumées vers l’opérateur si les flux sont mal maîtrisés.
Trois règles de terrain décident du résultat :
- L’opérateur ne doit jamais se trouver entre la source et la bouche d’aspiration. Un bras mal placé aspire ce que le soudeur vient de respirer.
- La ventilation générale reste nécessaire, en complément, pour diluer ce qui s’échappe du captage. Elle ne le remplace jamais.
- Le rejet se fait à l’extérieur, après filtration. L’INRS précise dans son guide ED 668 que, même après filtration, le recyclage de l’air extrait est à proscrire.
Une protection respiratoire adaptée peut compléter les mesures collectives selon l’évaluation du risque et les polluants présents.
Pour aller plus loin sur la conception du poste, notre guide sur le captage à la source des fumées de soudage détaille les implantations et les erreurs les plus fréquentes.
Bras aspirant, table aspirante, torche aspirante : lequel choisir ?
Le choix en aspiration soudage se fait par poste, pas au catalogue. Les différentes technologies ne couvrent ni les mêmes positions de travail, ni les mêmes procédés.
La table aspirante. L’air est aspiré à travers le plan de travail : les fumées suivent le flux vers le bas, au plus près de la zone d’émission. C’est la solution des pièces posées à plat, du soudage en position confortable, du meulage et de l’ébavurage, de l’assemblage de châssis ou de bâtis. Sa limite est géométrique : le soudage vertical ou en plafond lui échappe, et une pièce bridée haut au-dessus du plan fait capter de l’air propre.
Le bras aspirant. Sa hotte orientable permet d’approcher le capteur de la zone d’émission lorsque les pièces sont grandes ou que la position de travail change. Vérifiez la vitesse de captage à la distance réelle d’utilisation et repositionnez la hotte au fil du travail.
La torche aspirante. Les ouvertures de captage sont proches du bain de fusion. Les performances dépendent du modèle, du débit, de l’orientation de la torche et du geste.
Concrètement, sur un poste fixe de production, la table aspirante Piano Soudure traite le soudage et le meulage à plat ; pour les pièces hors format ou les interventions successives, le bras aspirant mobile Mobilo Fumée apporte ses 3 mètres de bras articulé et sa triple filtration F9/H13 à plus de 99,95 %.
Dimensionner l’installation : débit, filtration et entretien
Le débit seul ne veut rien dire. Ce qui compte, c’est le couple débit / surface filtrante, la vitesse d’air au point de captage, et la capacité du système à tenir ce débit quand les cartouches se chargent.
Étape 1 – Caractériser le procédé. Le MIG/MAG est le plus chargé en fumées et dépose un film gras qui colmate. Le TIG émet peu de particules mais de l’ozone et des oxydes, et se pratique souvent debout. Le plasma et le gougeage produisent beaucoup de particules et de projections. Le meulage génère des poussières lourdes, abrasives et incandescentes.
Étape 2 – Fixer la géométrie du captage. Position de la pièce, hauteur de travail, encombrement, présence d’un bridage : ce sont ces éléments qui décident entre plan aspirant, hotte ou bouche.
Étape 3 – Vérifier la vitesse induite. Plus la bouche s’éloigne du point d’émission, plus la vitesse de captage diminue. Vérifiez-la à la distance réelle de travail, avec la pièce et le bridage en place.
Étape 4 – Dimensionner la surface filtrante. Les deux modèles ci-dessous présentent environ 67 m³/h par m² de média filtrant. Cette valeur décrit ces modèles. Le choix dépend aussi du polluant et de l’évolution des pertes de charge lorsque les filtres se chargent.
Les deux modèles de la gamme donnent le repère :
| Caractéristique | Piano S 1200 | Piano S 2400 |
|---|---|---|
| Plan de travail | 1 200 × 1 200 mm | 2 400 × 1 200 mm |
| Dimensions (l × p × h) | 1 200 × 1 200 × 900 mm | 2 400 × 1 200 × 900 mm |
| Sortie | 600 × 600 mm | 600 × 600 mm |
| Débit d’air | 2 000 m³/h | 4 000 m³/h |
| Puissance | 1,5 kW | 3 kW |
| Alimentation | 230 V mono ou 400 V tri | 400 V tri |
| Cartouches | 2 | 4 |
| Surface de filtration | 30 m² | 60 m² |
| Efficacité de filtration | > 99 % | > 99 % |
| Niveau sonore | 70 dB(A) | 72 dB(A) |
| Charge maximale | 1 000 kg | 2 000 kg |
Étape 5 – Choisir les étages de filtration. Le préfiltre métallique retient les grosses particules et certaines projections incandescentes. Les cartouches traitent les particules plus fines. Un filtre HEPA H13 est proposé en option. L’efficacité du média filtrant et l’efficacité du captage au poste se vérifient séparément.
Étape 6 – Prévoir le rejet et la compensation. Une sortie de 600 × 600 mm par appareil, un cheminement de gaine court jusqu’à l’extérieur, et un apport d’air neuf suffisant pour compenser l’air extrait sans créer de courants d’air qui rabattent les fumées.
Étape 7 – Organiser l’entretien. Le décolmatage pneumatique automatique maintient le débit sans démontage, mais il ne remplace pas un contrôle : état du préfiltre métallique, remplissage du tiroir de récupération des particules lourdes, perte de charge, aspect du panache résiduel. Un préfiltre colmaté fait chuter le débit, et l’on remplace souvent des cartouches qui n’étaient pas en cause. La mesure d’empoussièrement reste le seul juge, une fois l’installation en service.
Cas d’usage : poste fixe, maintenance et centre de formation
Trois configurations reviennent en atelier. Aucune ne se résout avec un seul critère.
- Le poste fixe de production. Pour une pièce posée à plat, étudiez une table aspirante et comparez les deux formats selon les dimensions, le poids, les opérations et les raccordements disponibles. Vérifiez le captage au poste avant de retenir la configuration.
- La maintenance et les interventions ponctuelles. Un service technique qui reprend des pièces, dégraisse, ressoude un support ou intervient sur plusieurs zones n’a pas de poste unique. Le bras aspirant mobile se déplace entre les postes sans modifier l’installation, et son écran multifonction (pressostat, compteur d’heures) sert de repère pour anticiper le remplacement des filtres.
- Le centre de formation et l’établissement d’enseignement. Plusieurs apprenants, des procédés variés, un encadrement qui doit voir le geste : la configuration type associe une table aspirante par îlot de soudage et un bras mobile pour les démonstrations debout. Deux points pèsent plus qu’ailleurs : le niveau sonore (70 à 72 dB(A) sur les tables, 73 dB(A) sur le bras), parce que la parole pédagogique compte, et l’alimentation électrique disponible dans le local.
Sur un atelier mixte soudure et meulage, la table aspirante reste le socle, complétée par un bras pour les positions verticales. L’ensemble de la gamme de tables aspirantes – filtre à poches, filtre à cartouche, aspiration centralisée, soudure – permet d’ajuster le modèle au poste plutôt que l’inverse.
Aides et subventions pour financer l’aspiration
Le captage des fumées de soudage entre dans le champ des subventions de l’Assurance Maladie – Risques professionnels, avec un dispositif dédié.
- 70 % du montant HT, plafond 25 000 €, minimum 500 €.
- Entreprises de 1 à 49 salariés, régime général, cotisations à jour, DUERP récent, suivi par un service de santé au travail.
- Investissements éligibles : captage à la source (tables aspirantes, bras aspirants, cabines d’aspiration), réseaux et groupes d’aspiration avec rejet extérieur, apport d’air neuf en compensation, vérification des performances aérauliques.
- Demande en ligne via Net-entreprises, en demande directe ou en réservation de budget avant réalisation, avec les pièces habituelles (attestation Urssaf, RIB, déclaration des aides perçues, justificatifs d’achat).
- Les demandes sont traitées par ordre d’arrivée.
Le détail des conditions et la marche à suivre figurent sur notre page subvention captage des fumées de soudage jusqu’à 25 000 €, mise à jour en septembre 2026. Les montants et critères d’éligibilité sont à reconfirmer auprès de votre caisse avant dépôt, le dispositif pouvant évoluer.
Contactez nos équipes. Elles peuvent vous accompagner dans la préparation de votre projet de captage et vous aider à réunir les éléments techniques utiles à votre demande de subvention.
Questions fréquentes sur l’aspiration des fumées de soudage
D’autres réponses figurent sur notre FAQ dédiée à l’aspiration industrielle
Tout dépend de la position de la pièce. Pièce posée à plat, soudage et meulage au même poste : la table aspirante. Pièce verticale, grande, ou interventions successives : le bras aspirant. Sur un poste de production polyvalent, les deux se complètent plutôt qu’ils ne se remplacent.
Le débit dépend du procédé, de la géométrie du captage et des conditions de fonctionnement. Les Piano S 1200 et S 2400 annoncent respectivement 2 000 et 4 000 m³/h. Ces débits sont des caractéristiques constructeur à confronter au poste réel.
Pour les fumées de soudage, l’INRS préconise un rejet à l’extérieur et proscrit le recyclage, même après filtration. Prévoyez aussi l’apport d’air neuf en compensation.
Le CIRC les classe cancérogènes pour l’homme (groupe 1) depuis 2017. Elles ne sont pas classées comme telles par l’Union européenne, mais plusieurs de leurs constituants le sont, à commencer par le chrome VI, le nickel et le béryllium.
Le besoin d’équipements adaptés à une zone ATEX dépend de l’évaluation du risque d’explosion. Tenez compte des matières, des poussières combustibles, des dépôts dans les filtres et gaines et des sources d’inflammation. Le zonage guide le choix des équipements et de l’installation.
Partiellement. Le TIG émet peu de particules visibles mais se pratique souvent debout, sur pièce verticale : le panache monte et échappe au plan. On associe alors la table pour la pièce posée et un bras ou une hotte arrière pour la position debout.
Contrôle visuel régulier du préfiltre métallique et du tiroir, suivi de la perte de charge, vérification du débit et du panache résiduel. Le décolmatage automatique maintient la performance mais ne remplace pas ces contrôles. Une baisse de débit ressentie par les opérateurs est déjà un signal tardif.
Étudions votre poste de soudage
Indiquez le procédé, les dimensions des pièces, la durée de soudage et les possibilités de rejet extérieur. Tricolor Industries vous aide à choisir un captage adapté à votre atelier.
Ça peut vous intéresser


Sources
Sources consultées et vérifiées le 10 novembre 2026.
- INRS – Fumées de soudage, un risque majeur : composition, effets sur la santé, classement CIRC, VLEP et démarche de prévention.
- INRS – Opérations de soudage à l’arc et de coupage, guide pratique de ventilation (ED 668) : conception des installations, débits par bras, rejet de l’air, position sur le recyclage.
- INRS – Les fumées de soudage et des techniques connexes (ED 6132) : formation et toxicité des fumées selon les procédés.
- INRS – Prévenir les risques liés aux fumées de soudage des métaux (ED 6484) : recommandations pratiques par poste de travail.
- INRS – Torche aspirante MIG/MAG : un nouveau référentiel pour améliorer leur efficacité (NT 34) : débits, vitesses induites et efficacité de captage des torches.
- Code du travail, article R. 4412-149 – valeurs limites d’exposition professionnelle contraignantes (chrome VI, nickel).
- Décret n° 2021-1849 du 28 décembre 2021 fixant des VLEP contraignantes pour certains agents chimiques.
- Décret n° 2021-1763 du 23 décembre 2021 relatif aux concentrations moyennes en poussières totales et alvéolaires dans les locaux à pollution spécifique (valeurs de 4 et 0,9 mg/m³ depuis le 1er juillet 2023), cité par l’INRS.
- Anses – Travaux exposant aux fumées de soudage à inscrire à la liste des procédés cancérogènes.
- CIRC – Monographie volume 118 : évaluation du soudage et des fumées de soudage.
- Assurance Maladie – Subvention captage des fumées de soudage.