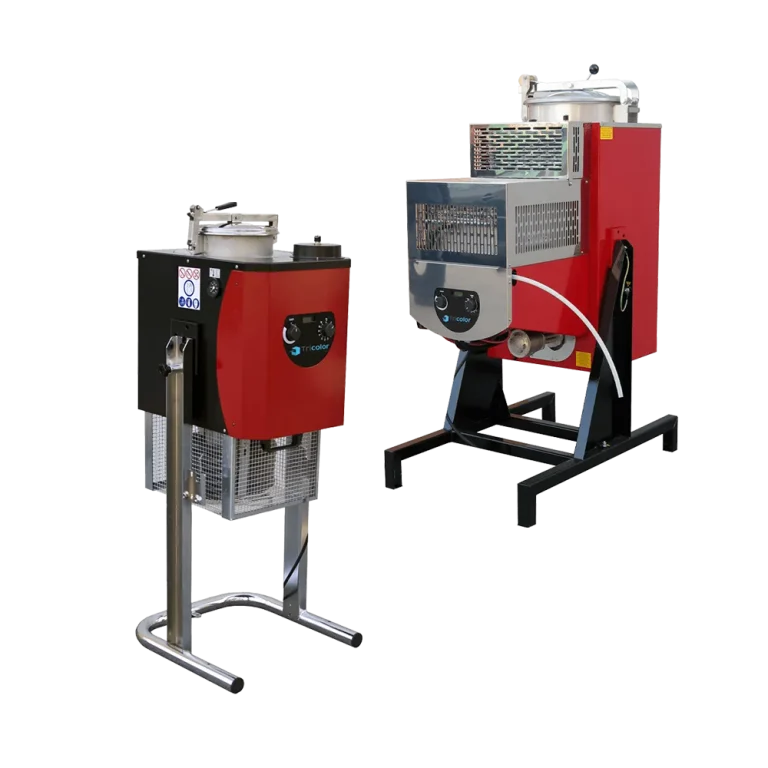
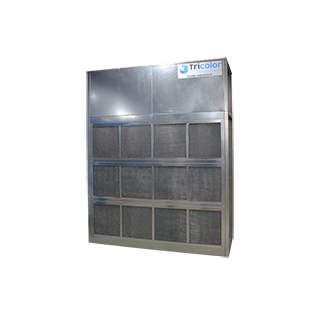
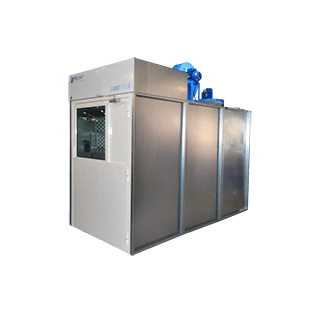




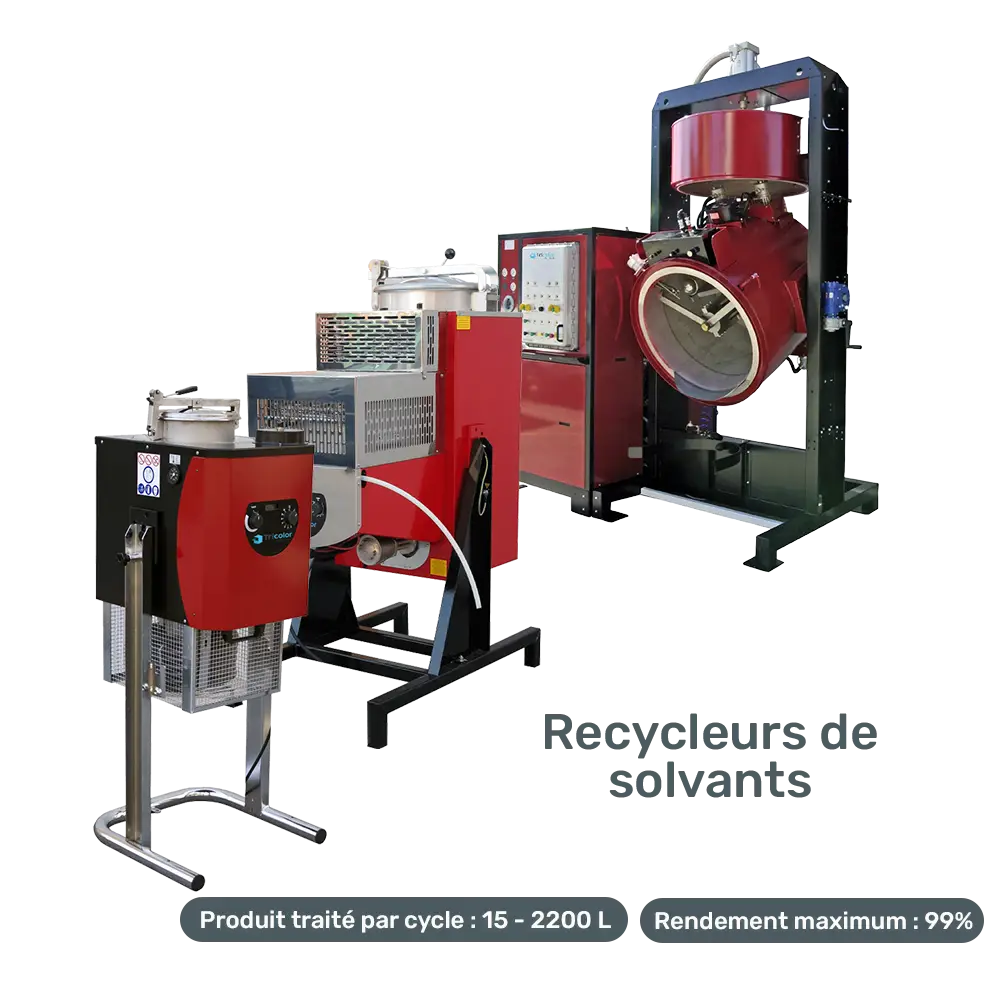
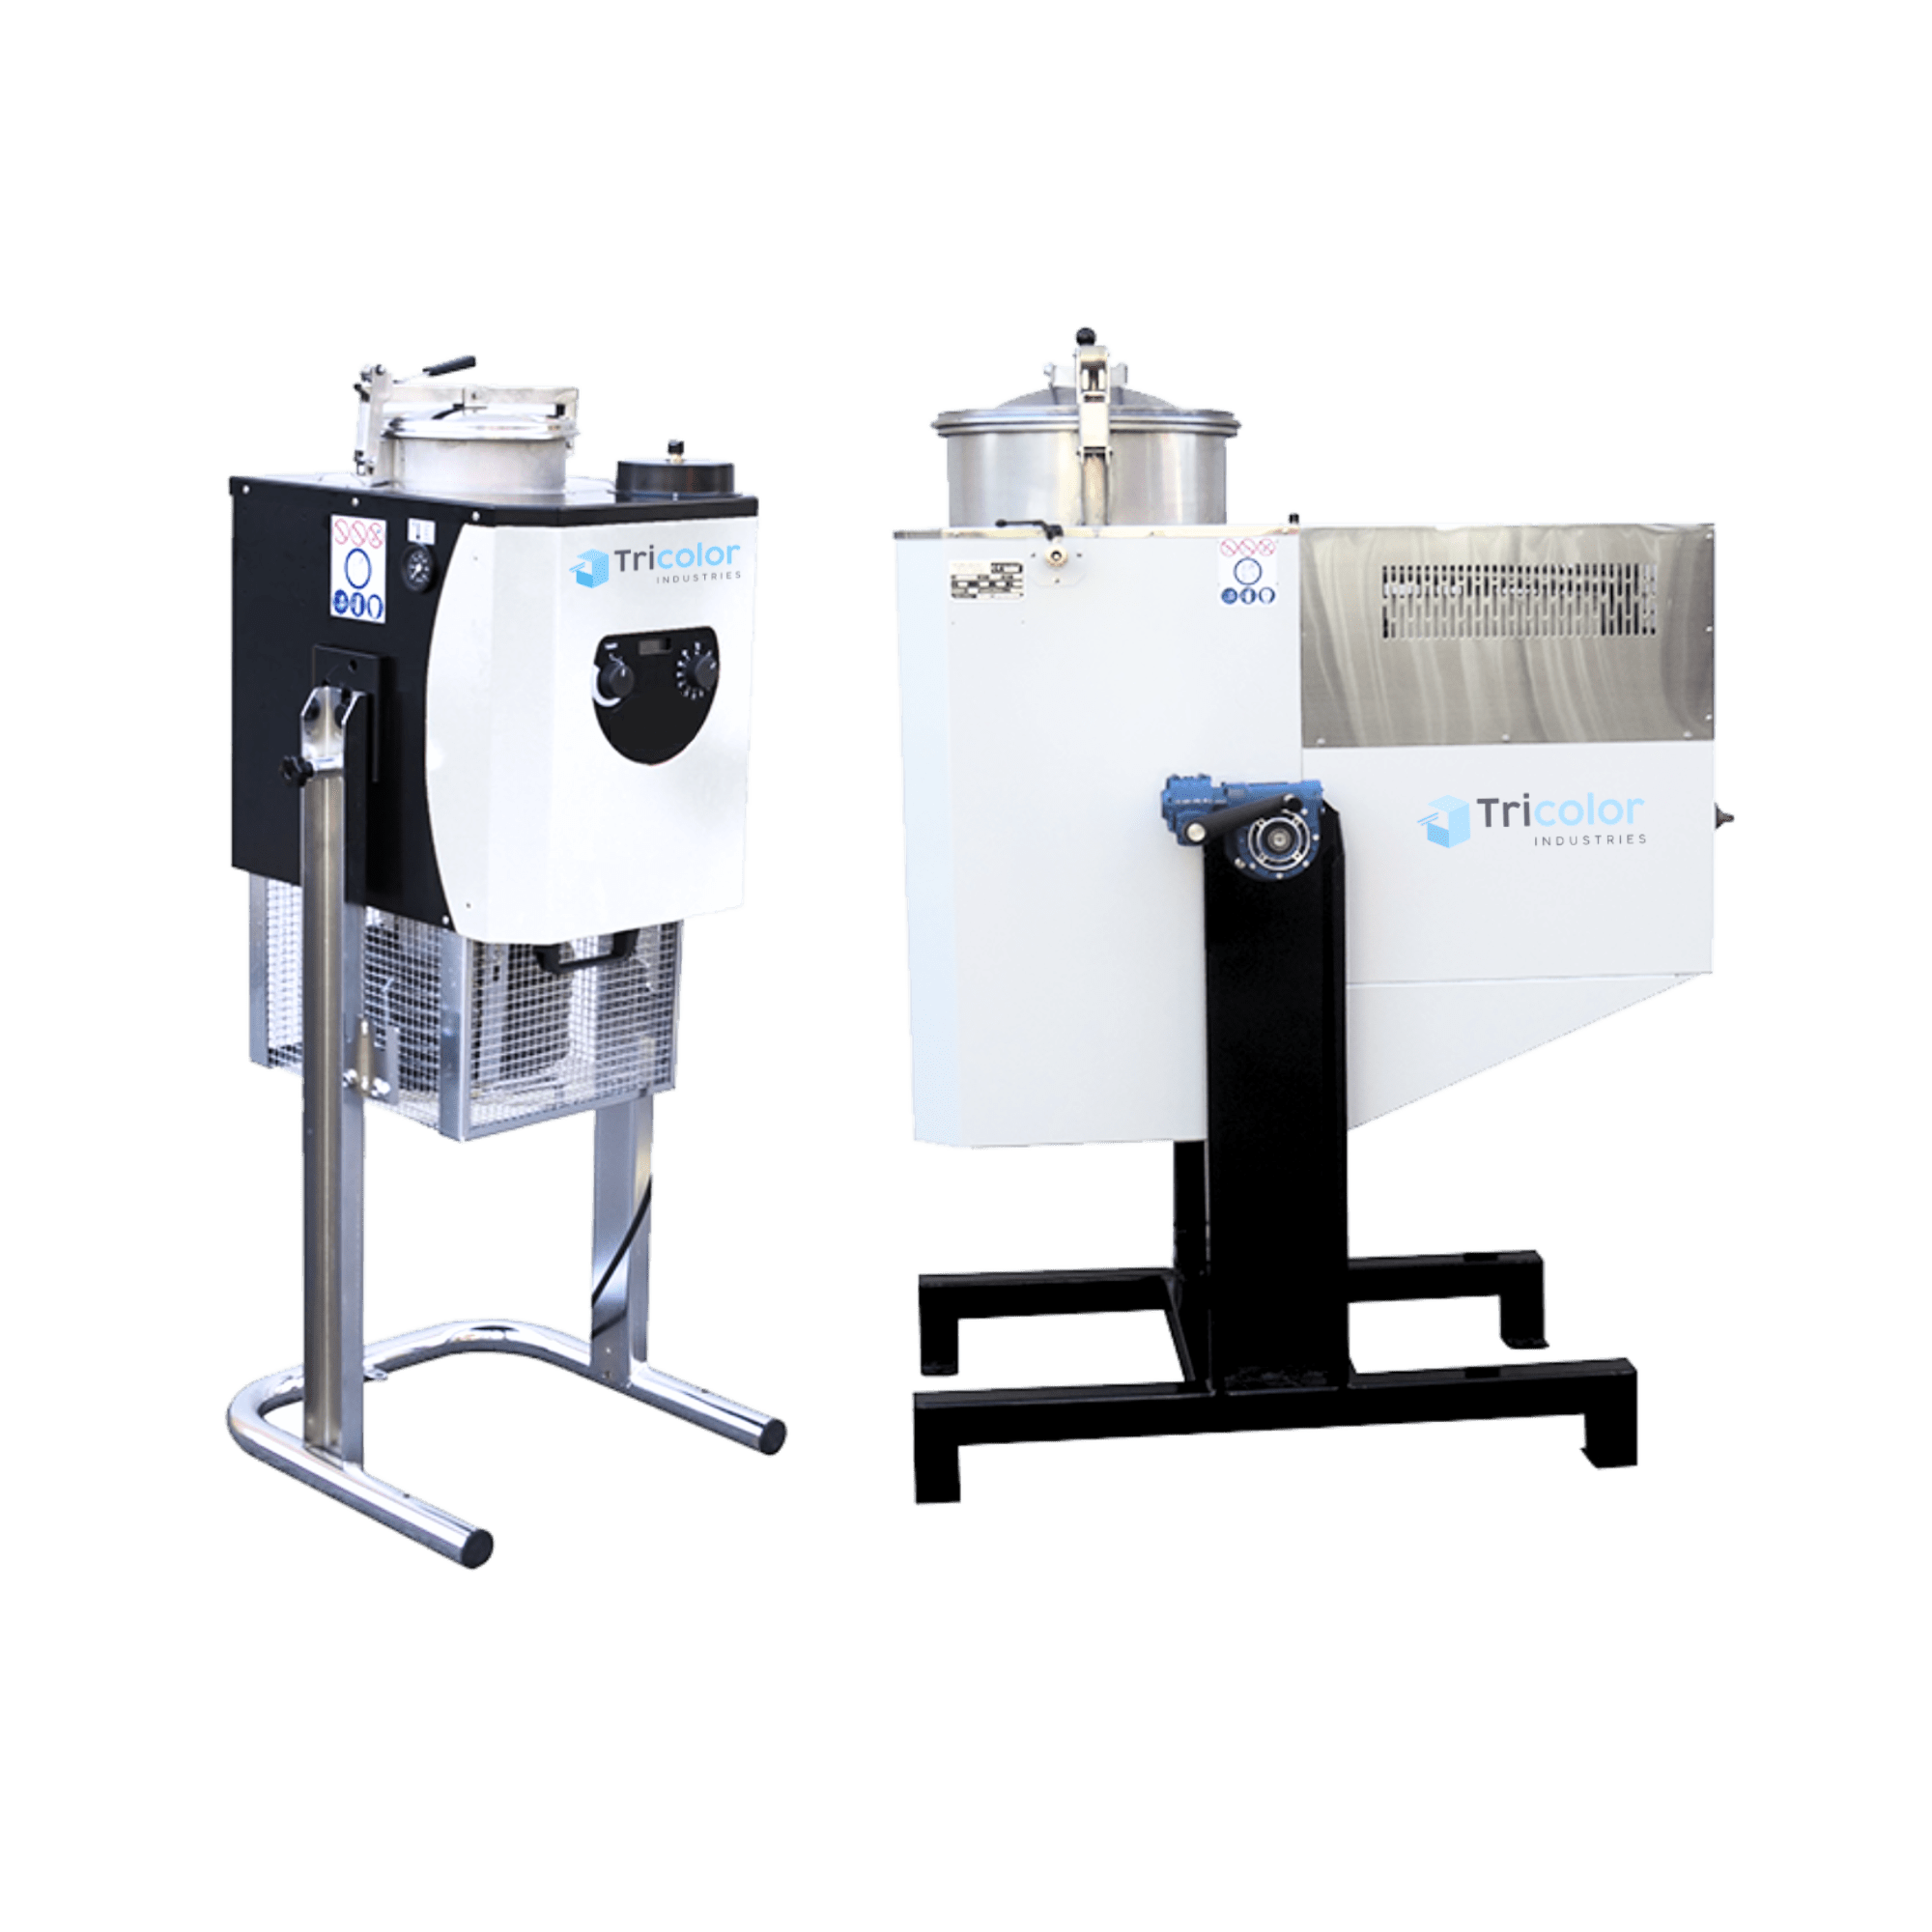
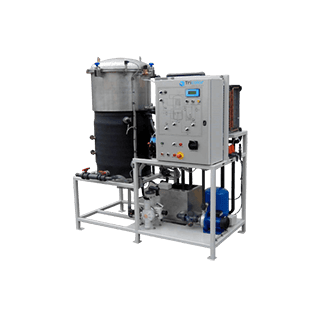

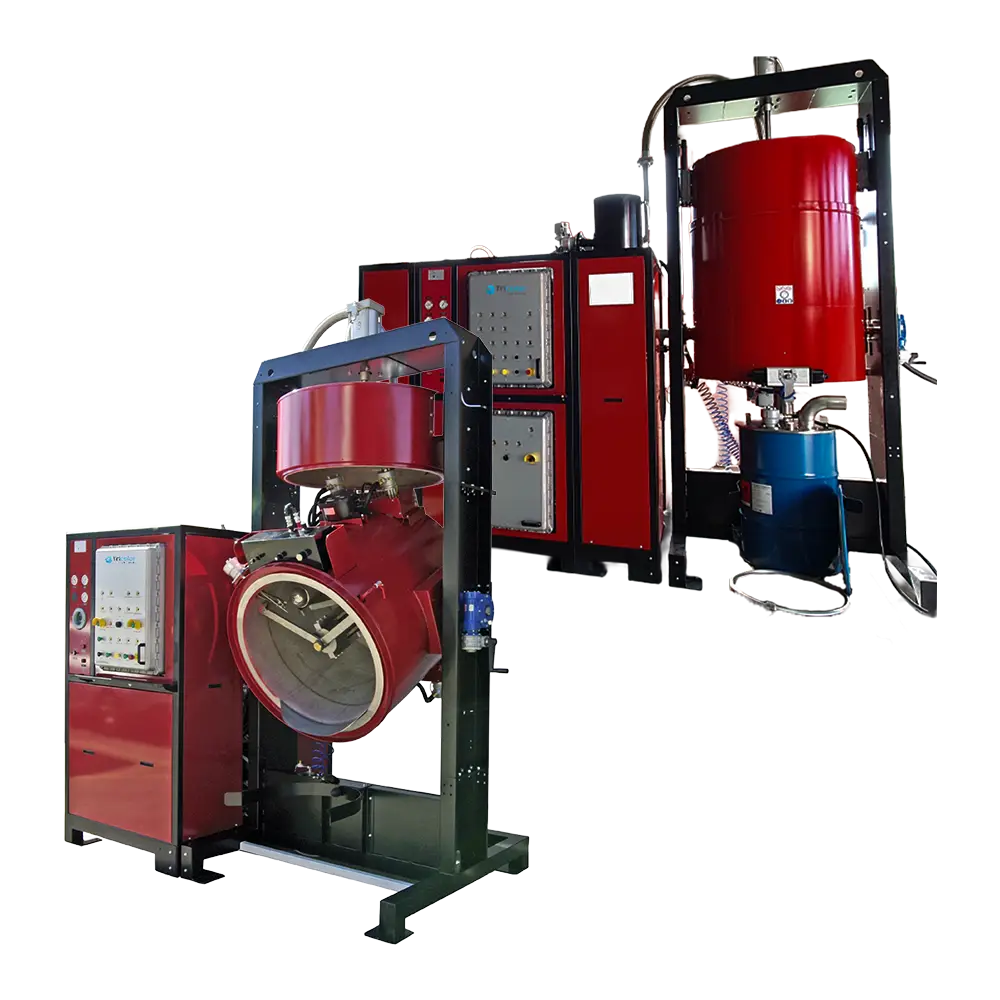
Recycleurs solvant industriels 250L à 2200L
 Découvrez comment nos solutions donnent une nouvelle vie à vos solvants usagés.
Retrouvez notre étude de cas sur une client qui réalise près de 100 000€ d’économies annuelles.
Des usages variés

Travail du bois

Fabrication de peinture et encres

Travail du métal

Enseignes et signalétique

Construction Aéronautique, Ferroviaire et Maritime

Transport, travaux publics et location de matériel

Marchés publics

Luxe & Mode

Conception et design
Un produit certifié

Norme ATEX II 2G

Certifié Atex
Une sécurité à toutes épreuves
Le recycleur de solvant est conçu pour une utilisation en atmosphère explosive.
Il respecte toutes les normes en vigueur et est certifié Atex II 2G IIA T2 Zone 1.

Jusqu’à 2 200 litres par cycle
Le recyclage de solvants passe à l’échelle industrielle
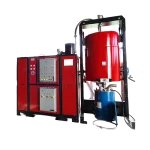
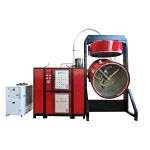
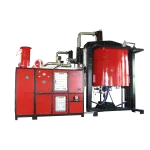
Avec des capacités de chargement de 250 à 2 200 litres, la gamme est conçue pour les entreprises dont la consommation de solvants ne peut plus être efficacement traitée avec un recycleur de petite capacité.
Cinq modèles permettent de dimensionner l’installation selon votre volume réel : 250, 400, 600, 1 200 ou 2 200 L.
Le DQ2200WX constitue aujourd’hui le recycleur de solvants de plus grande capacité de notre gamme, avec une cuve de 3 920 L permettant de charger jusqu’à 2 200 L de produit par cycle.
Pour en savoir plus, consultez notre guide du recycleur de solvant.

Automatisez le recyclage de vos solvants
Chargement, distillation et récupération sans manipulation répétitive
Sur ces volumes, l’automatisation devient essentielle.
Le recycleur peut assurer automatiquement le chargement du solvant usagé par pompe pneumatique, contrôler les niveaux de produit, réaliser le cycle de distillation puis évacuer automatiquement le distillat grâce à un réservoir de service et une pompe d’extraction.
Les résidus peuvent également être évacués automatiquement par vanne de fond ou par basculement selon la configuration retenue.
L’installation peut ainsi fonctionner par lots successifs ou, selon la configuration, en continu, avec beaucoup moins d’interventions opérateur.

Jusqu’à 3 cycles par jour ou fonctionnement continu
Augmentez votre capacité de traitement sans multiplier les équipements
Un cycle de distillation dure généralement entre 4 h et 5 h 30 selon le produit traité et la configuration.
L’appareil peut réaliser jusqu’à trois cycles par jour ou fonctionner en continu de manière automatique pour s’adapter aux besoins de la production.
Cette capacité permet de traiter de gros volumes tout en conservant un process centralisé : les solvants usagés sont récupérés, recyclés puis remis à disposition de la production sans dépendre systématiquement d’un traitement extérieur.
Un racleur intégré dans tous les modèles
Concentrez les résidus et simplifiez l’entretien
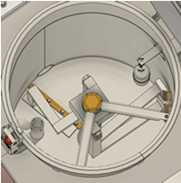
Chaque modèle est équipé d’un racleur intégré.
Pendant le cycle, celui-ci travaille le fond de la chaudière afin de limiter l’accumulation des résidus, favoriser leur concentration et permettre une phase de séchage en fin de distillation.
La chaudière en acier inoxydable bénéficie ainsi d’un fonctionnement autonettoyant qui facilite l’entretien, particulièrement important lorsque l’installation traite quotidiennement des volumes élevés de solvants chargés en peinture, résines, pigments ou encres.

De multiples programmes de distillation mémorisables
Retrouvez facilement les bons réglages pour chaque solvant
Le microprocesseur permet de régler et visualiser les principaux paramètres du cycle : solvant à traiter, température, durée et phase de concentration.
Jusqu’à 10 configurations différentes peuvent être mémorisées.
C’est particulièrement intéressant pour les sites utilisant plusieurs solvants ou générant différents flux de déchets : l’opérateur retrouve rapidement la configuration correspondant au produit à recycler et bénéficie d’un cycle reproductible.

Une configuration adaptée à votre solvant et à votre process
Vide, fractionnement, sécurité spécifique et évacuation des résidus
La machine peut recevoir différentes options afin d’adapter la distillation aux caractéristiques des solvants et des résidus traités.
Une mise sous vide ou une pompe à anneau liquide permet notamment d’abaisser la température d’ébullition. Une vanne de fractionnement peut être prévue pour la séparation de plusieurs solvants. Des équipements spécifiques sont également disponibles pour certaines applications, notamment le système de sécurité nitrocellulose ou l’évacuation de résidus semi-liquides.

Calcul de rentabilité
Faites votre demande
Pour vous aider dans le choix de votre recycleur, remplissez ce formulaire de renseignement pour une réponse personnalisée.
Caractéristiques
Caractéristiques
Caractéristiques
Caractéristiques
Caractéristiques
FAQ – Foire aux questions
Le choix dépend principalement du volume de solvants usagés généré quotidiennement, de la fréquence souhaitée des cycles et de votre organisation de production. La gamme propose des capacités de chargement de 250, 400, 600, 1 200 et 2 200 litres. Nous pouvons dimensionner le modèle à partir de votre consommation réelle et des caractéristiques des produits à traiter.
Le DQ2200WX est le plus grand modèle de cette gamme. Il dispose d’une cuve de 3 920 litres pour une capacité de chargement maximale de 2 200 litres par cycle.
La durée indicative du processus est comprise entre 4 h et 5 h 30 pour les différents modèles. Elle dépend notamment du solvant, de sa composition et des paramètres de distillation retenus.
Oui. Selon la configuration retenue, la gamme permet d’enchaîner plusieurs lots ou de fonctionner en continu de manière automatique. Deux contrôles de niveau sont prévus pour gérer le fonctionnement par cycle et le fonctionnement continu.
Oui. Le chargement peut être réalisé automatiquement par une pompe pneumatique à piston, pour un ou plusieurs lots successifs ou pour une alimentation continue.
Après distillation et condensation, le distillat est transféré automatiquement vers un réservoir de service puis évacué au moyen d’une pompe d’extraction. Le condenseur est réalisé en acier inoxydable et refroidi à l’eau sur les cinq modèles.
Le racleur travaille les résidus présents dans la chaudière pendant le traitement. Il permet d’améliorer leur concentration, de faciliter leur séchage et de limiter leur accumulation sur les parois. Tous les modèles de cette gamme en sont équipés.
Le contrôleur permet de mémoriser jusqu’à 10 réglages différents, adaptés aux différents produits traités. Pour certaines applications nécessitant la séparation de plusieurs solvants, une vanne de fractionnement automatique est également disponible en option.
La mise sous vide permet d’abaisser le point d’ébullition du solvant. Elle peut être pertinente pour certains produits sensibles à la température ou pour optimiser certaines distillations. Une mise sous vide et un générateur de vide à pompe à anneau liquide sont proposés parmi les configurations disponibles.
Oui. Il dispose d’une certification ATEX II 2G, adaptée aux applications industrielles concernées par la manipulation de solvants inflammables.
Oui. L’intérêt économique dépend du volume consommé, du prix d’achat du solvant neuf, du coût actuel de traitement des solvants usagés et du taux de récupération obtenu.
Vous pouvez calculer ici votre rentabilité et la durée d’amortissement de l’investissement.
Ils sont équipés d’un recycleur


Nos installations
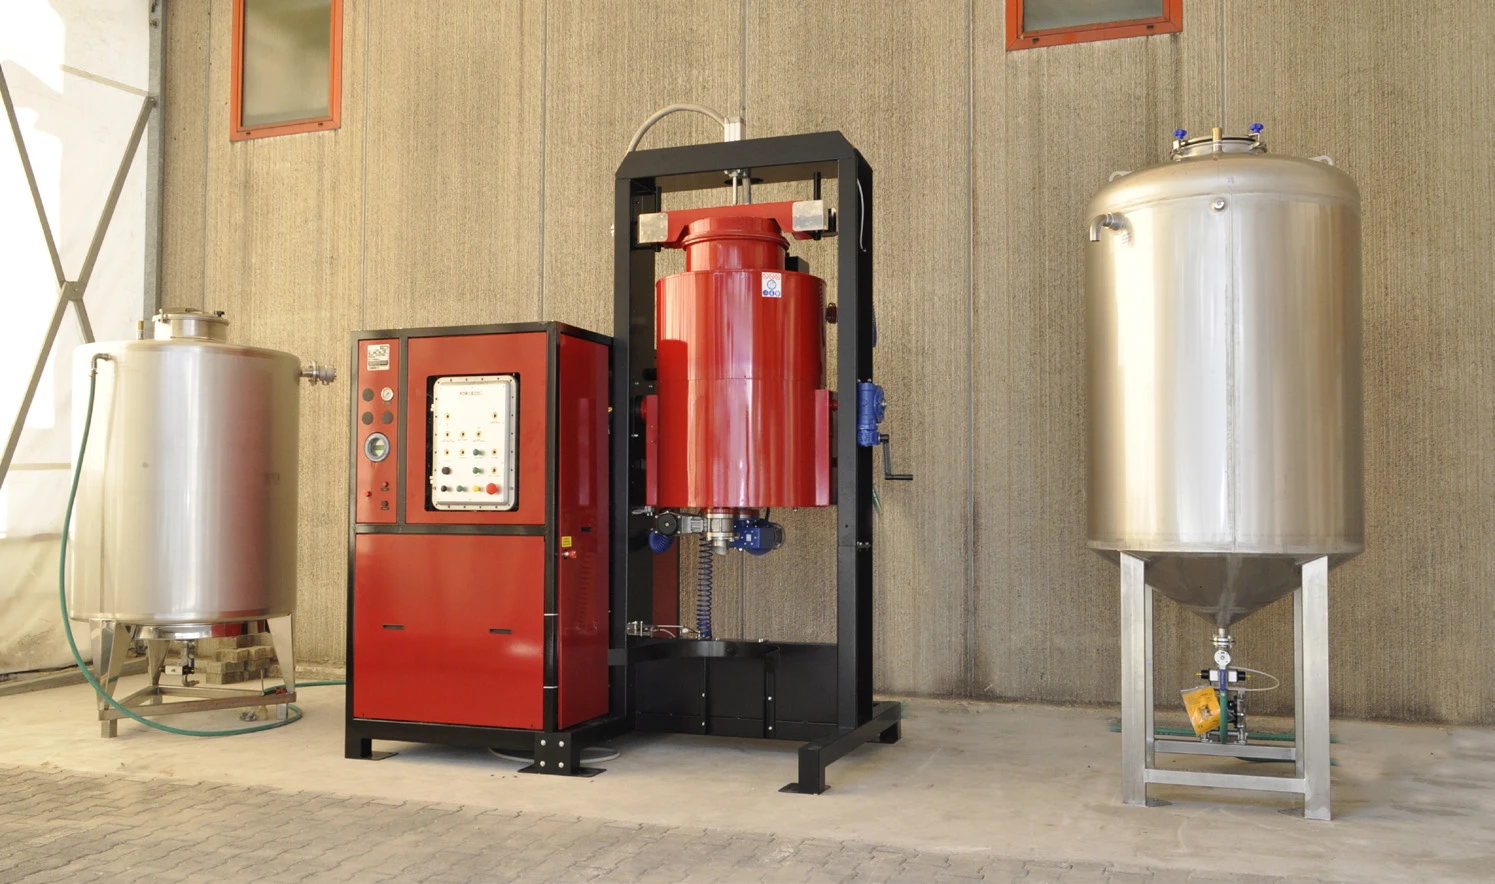
Installation d'un distillateur de solvants industriel 250 litres
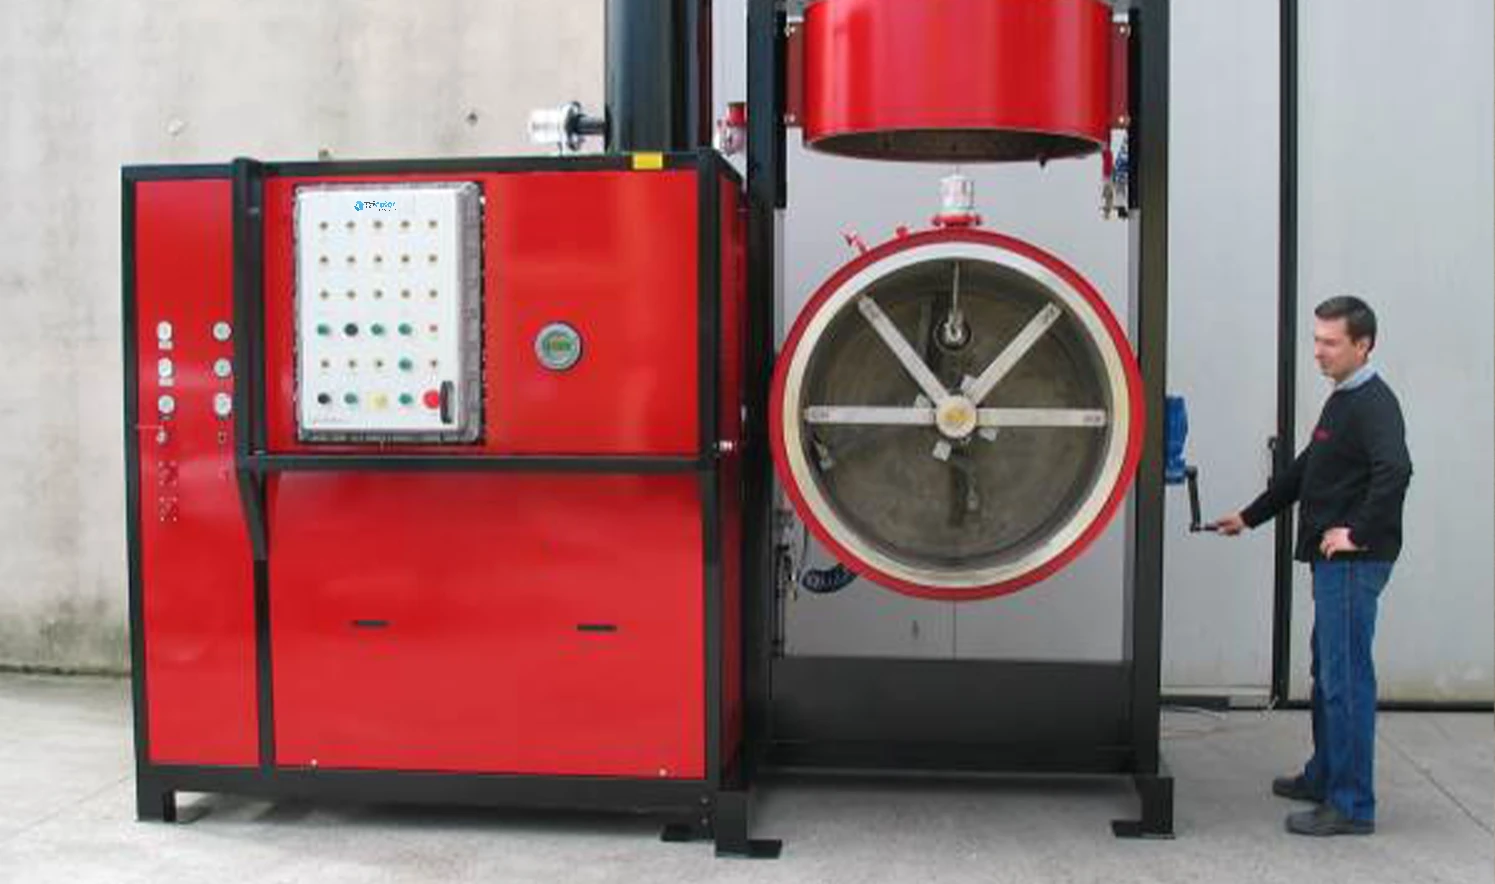
Installation d'un recycleur de solvant industriel 600 L
Témoignage

Marabu France optimise la gestion de ses solvants avec un recycleur