




Aspiration des fumées de soudage
Captage à la source

Aspiration des fumées de soudage : quelle solution de captage à la source ?
En bref
Trois choses à retenir avant de comparer des matériels.
- Le cadre a changé. Le CIRC classe les fumées de soudage cancérogènes pour l’homme (groupe 1) depuis 2017. Un atelier de soudage est un local à pollution spécifique : les concentrations moyennes sur 8 heures ne doivent pas dépasser 4 mg/m³ en poussières totales et 0,9 mg/m³ en fraction alvéolaire depuis le 1er juillet 2023.
- La réponse technique, c’est le captage à la source. L’INRS le dit sans détour : on capte au plus près de l’émission, la ventilation générale ne sert qu’à diluer le résiduel. Aspirer l’atelier entier coûte plus cher et protège moins.
- Le matériel se choisit par poste, pas au catalogue. Table aspirante soudure pour les pièces posées à plat, bras aspirant quand la pièce est grande ou verticale, extracteur de fumée soudage mobile pour les interventions ponctuelles.
Et un point qu’on répète à chaque visite d’atelier : le débit et la surface filtrante se dimensionnent sur le procédé et sur le temps d’arc réel, jamais sur la surface du bâtiment.
Pourquoi l’aspiration des fumées de soudage est devenue un sujet de conformité
Ce que dit le cadre français, sans extrapoler
L’enquête Sumer 2017 recense 528 000 salariés exposés aux fumées de soudage en France, environ 2 % des salariés. Détail qui a son importance pour le choix des consommables : 95 % des constituants des fumées proviennent des produits d’apport, moins de 5 % du métal de base. Changer de nuance d’acier ne règle donc rien si le fil ou l’électrode continue de fumer.
Sur les valeurs limites, il faut être précis, parce que beaucoup de documents circulent avec des chiffres périmés :
- les 5 mg/m³ souvent cités proviennent d’une circulaire de 1987. L’INRS la qualifie de non réglementaire et d’obsolète au regard des connaissances actuelles ;
- depuis le 1er juillet 2023, dans les locaux à pollution spécifique, les concentrations moyennes sur 8 heures sont de 4 mg/m³ pour les poussières totales et 0,9 mg/m³ pour la fraction alvéolaire ;
- les VLEP propres aux composés présents dans les fumées – chrome VI, nickel, manganèse, oxydes métalliques – s’appliquent en plus et sont souvent les plus contraignantes.
Le classement CIRC groupe 1 (monographie 118, 2017) est une évaluation de danger, pas une VLEP : il ne se traduit pas directement en un seuil de mg/m³. Mais il change la lecture de l’évaluation des risques. L’Anses a par ailleurs proposé d’inscrire les travaux exposant aux fumées de soudage à la liste des procédés cancérogènes. Concrètement, un poste de soudage sans captage doit désormais être justifié par écrit, pas par habitude.
Le captage à la source, seule logique qui tient dans un atelier
La ventilation par aspiration localisée capte le polluant avant qu’il n’atteigne les voies respiratoires et réalise l’extraction. L’INRS cite explicitement les dispositifs : dosseret aspirant, torche aspirante, gabarit aspirant, table aspirante, cabine de soudage, bras articulé, hotte. Tous ne se valent pas, mais tous partagent la même économie : des débits d’air bien plus faibles que la ventilation générale, donc moins de m³/h à réchauffer l’hiver et des coûts d’exploitation plus bas.
Trois points de méthode font la différence sur le terrain :
- L’opérateur ne doit pas se trouver entre la source et la bouche d’aspiration. Un bras mal positionné aspire ce que le soudeur vient de respirer.
- La ventilation générale reste nécessaire en complément, pour diluer ce qui s’échappe du captage. Elle ne le remplace jamais.
- Le rejet se fait à l’extérieur, après filtration, loin des prises d’air neuf. L’INRS précise dans son guide ED 668 que « même après filtration, le recyclage de l’air extrait est à proscrire ». On y revient plus bas, parce que ça conditionne l’implantation du poste.
Table aspirante soudure, bras aspirant ou capteur mobile : le bon choix par poste
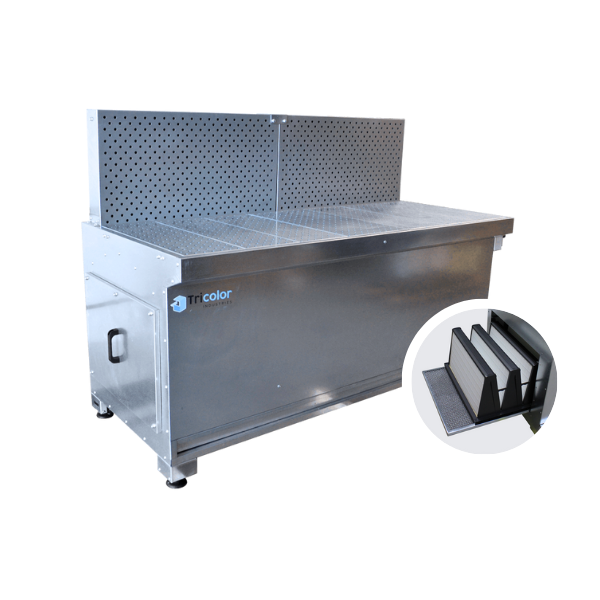
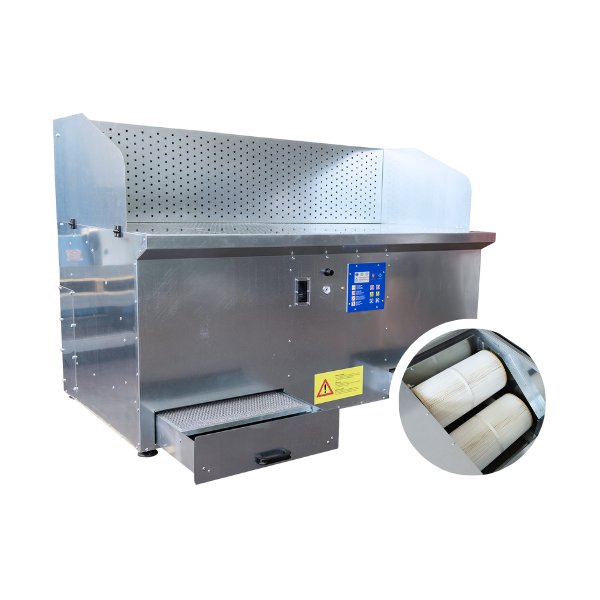
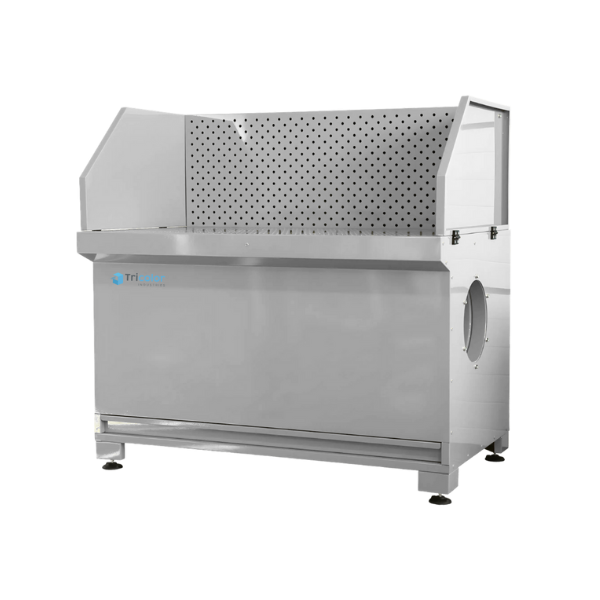
La table aspirante soudure
Le principe : l’air est aspiré à travers le plan de travail, les fumées descendent avec lui. Ce qui fonctionne bien : pièces posées à plat, soudage en position confortable, meulage, ébavurage, assemblage de châssis ou de bâtis. Ce qui fonctionne moins : le soudage vertical ou en plafond, où le panache monte et contourne le plan, et les pièces dont la face inférieure reste inaccessible.
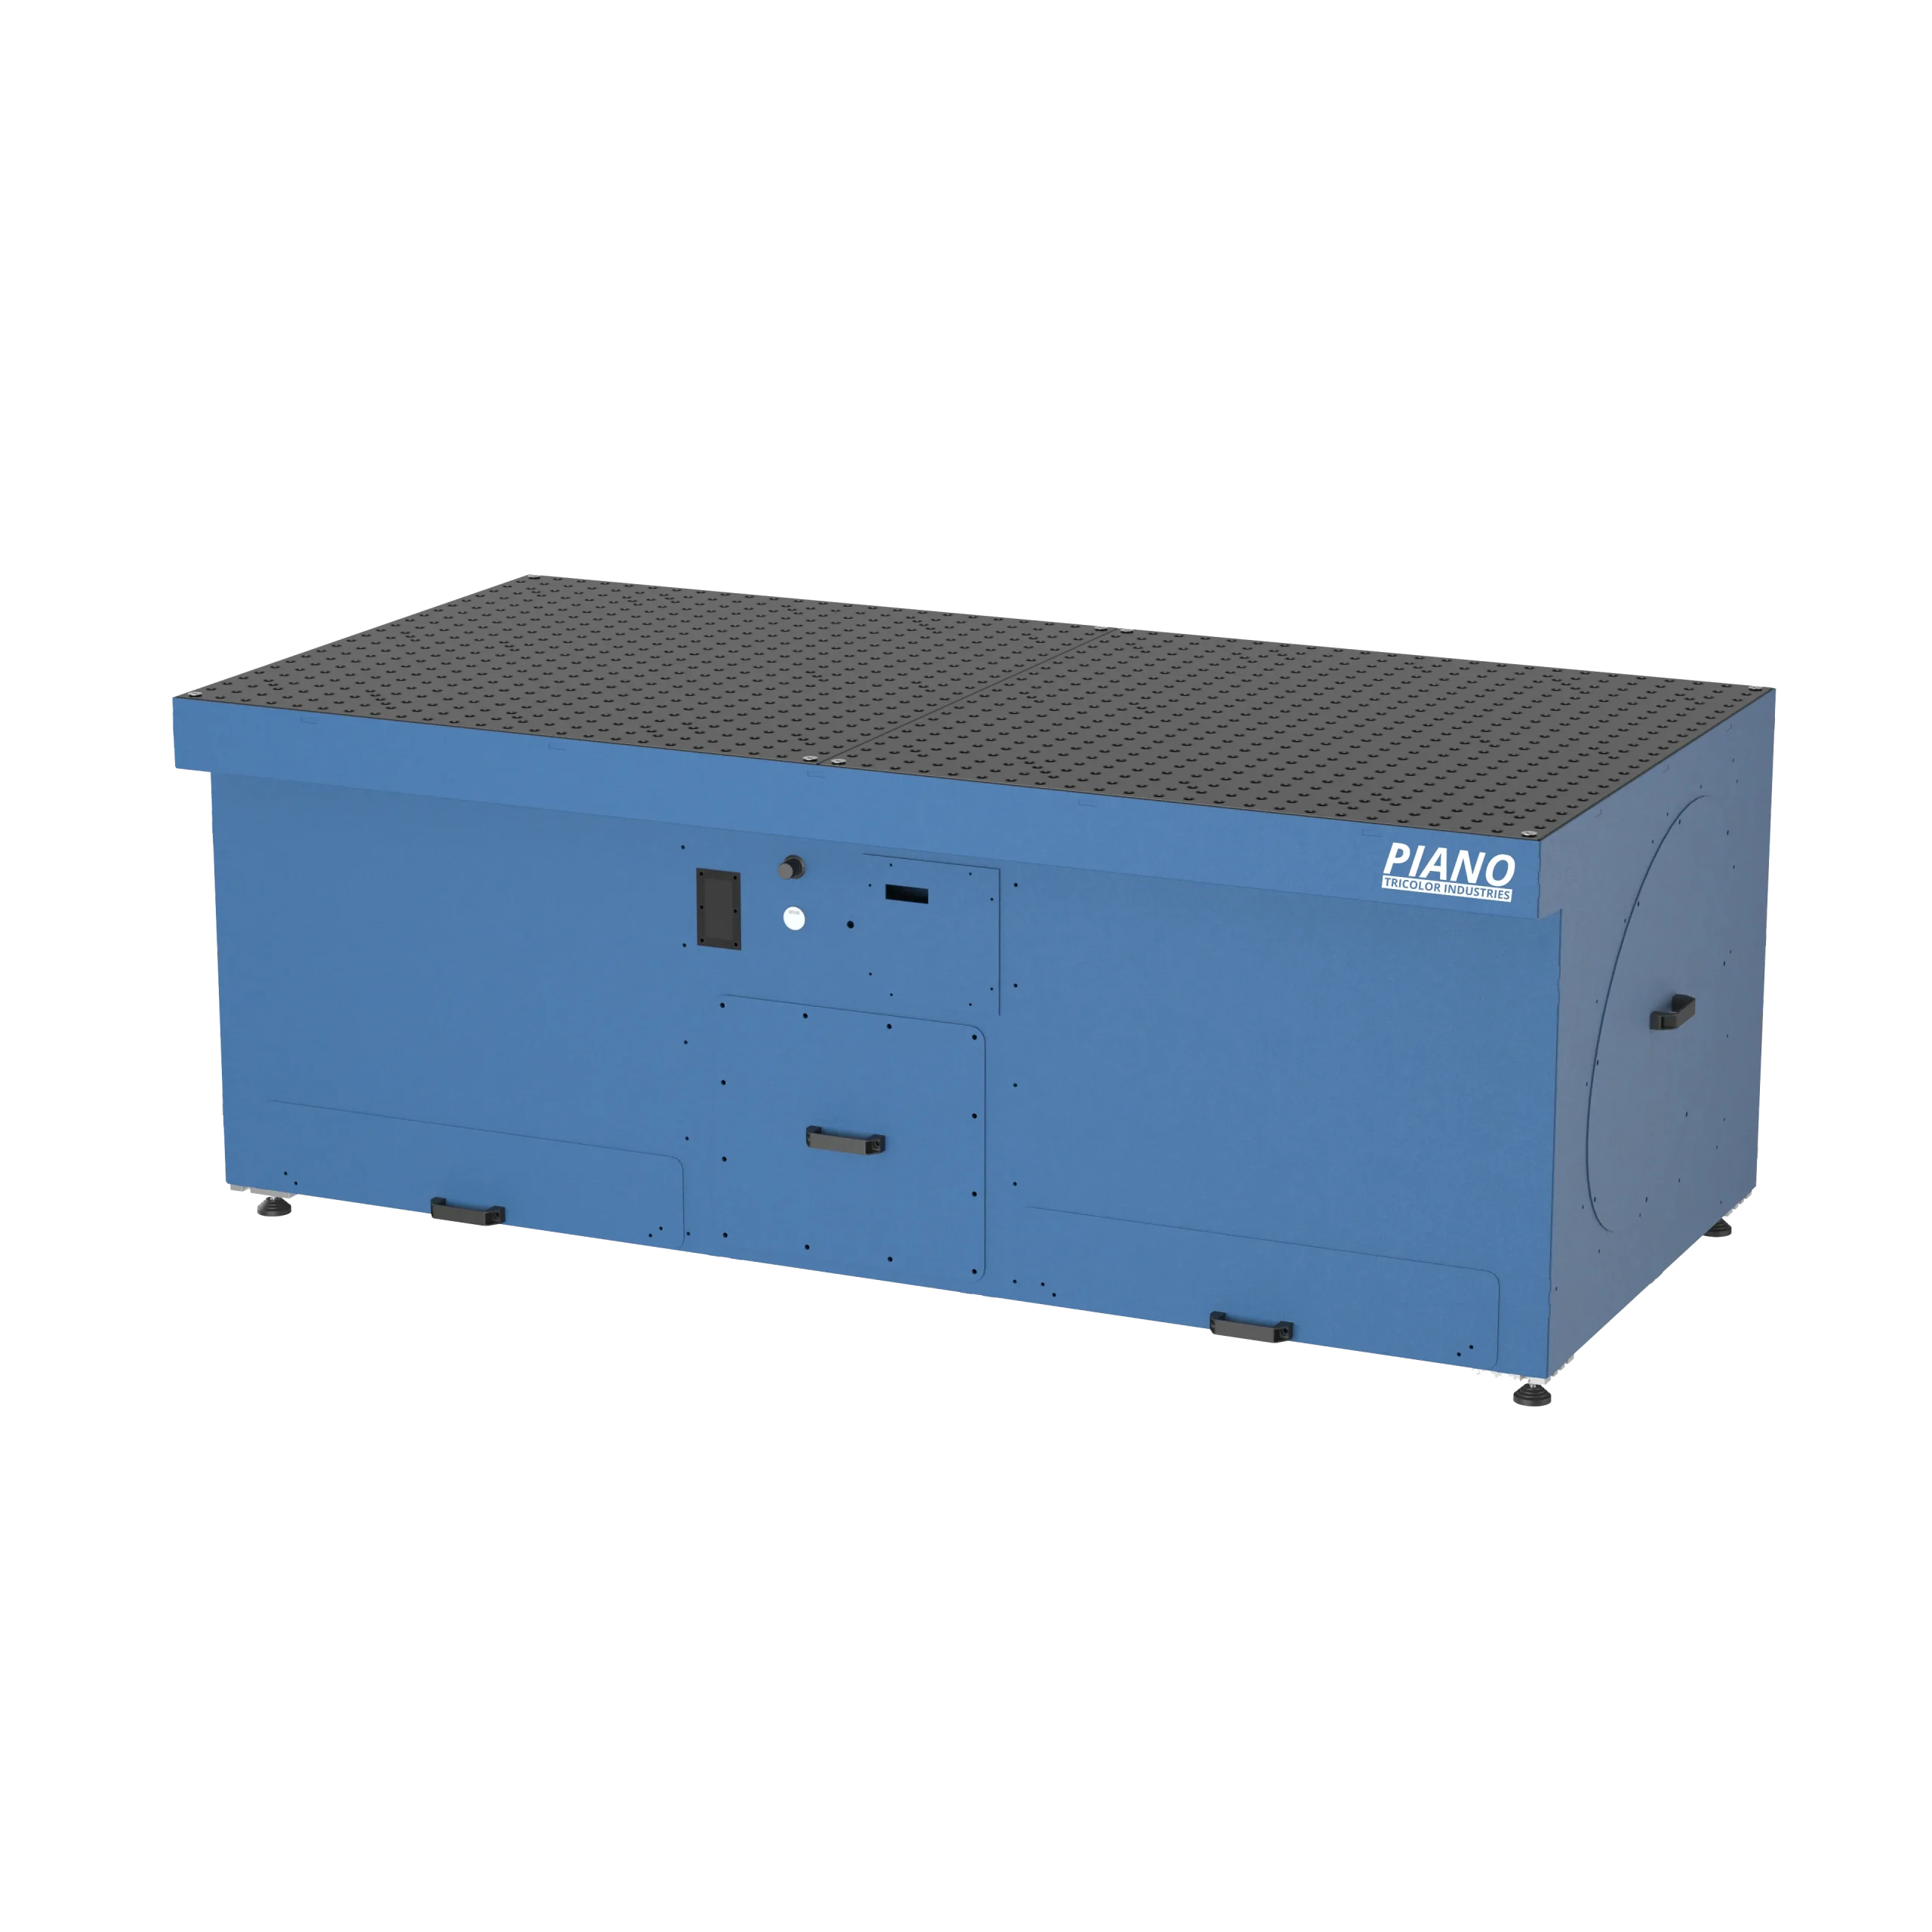
Sur les Piano Soudure de Tricolor Industries, la gamme se joue sur deux longueurs de plan :
- Piano S 1200 : plan 1 200 × 1 200 mm, hauteur 900 mm, 2 000 m³/h, 2 cartouches, 30 m² de filtration, charge 1 000 kg ;
- Piano S 2400 : plan 2 400 × 1 200 mm, hauteur 900 mm, 4 000 m³/h, 4 cartouches, 60 m² de filtration, charge 2 000 kg.
Dans les deux cas, l’efficacité de filtration annoncée dépasse 99 % lors de l’extraction, avec un plan de travail Siegmund et un tiroir de récupération pour les particules lourdes.
Le bras aspirant
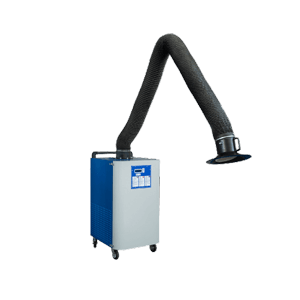
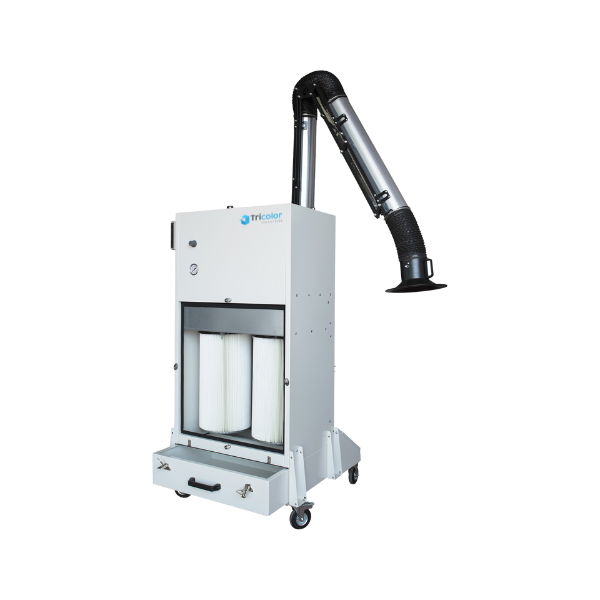
Bras articulé à hotte orientable, souvent monté sur chariot : la famille Mobilo – Fumées en est l’illustration. On l’utilise quand la pièce est grande, quand le soudeur travaille debout en position variable, ou quand plusieurs postes se succèdent dans la même journée. La hotte se place au plus près de l’arc, sans gêner la visibilité du bain.
Sa limite est humaine, pas technique : un bras qu’on doit replacer à chaque passe finit par être poussé sur le côté. Le diamètre de gaine et la perte de charge du réseau comptent davantage que la longueur du bras, surtout sur un réseau long.
Le capteur mobile et la torche aspirante
Pour les interventions ponctuelles – maintenance, reprise sur site, pièce isolée – , un extracteur de fumée soudage mobile sur roulettes évite de déplacer la pièce. La torche aspirante, elle, capte au ras du bain de fusion : c’est le captage le plus proche qui existe, mais il impose un équipement dédié par poste et alourdit le geste. En espace confiné, l’INRS demande en plus une ventilation mécanique forcée : aucune table aspirante ne remplace cet apport.
| Critère | Table aspirante soudure | Bras aspirant | Capteur mobile |
|---|---|---|---|
| Position de la pièce | Posée à plat sur le plan | Grande pièce, travail debout | Pièce isolée, chantier |
| Procédés couverts | Soudage, meulage, ébavurage | Soudage, gougeage, reprise | Soudage ponctuel |
| Encombrement | Un poste fixe, table complète | Chariot mobile, bras déporté | Compact, sur roulettes |
| Point faible | Soudage vertical mal capté | Replacé au jugé entre deux passes | Débit limité, durée d’arc courte |
| Quand le choisir | Production répétitive au même poste | Pièces hors format ou assemblage | Dépannage et postes itinérants |
Quel débit d’aspiration pour quel procédé ?
Le débit seul ne veut rien dire. Ce qui compte, c’est le couple débit / surface filtrante, la vitesse d’air au point de captage et la capacité du système à tenir ce débit quand les cartouches se chargent. Le procédé donne le volume de fumées, la position de travail donne la géométrie du captage.
MIG-MAG. Le procédé le plus chargé en fumées dans un atelier courant : débit d’émission élevé, panache large, dépôt gras qui colmate. C’est le cas qui justifie le plus de surface filtrante, donc un plan de 2 400 mm et 60 m² sur un poste à forte activité.
TIG. Peu de particules visibles, mais de l’ozone, des oxydes et parfois des métaux d’apport problématiques. Le captage doit être proche, et le soudage TIG se faisant souvent debout sur pièce verticale, une table seule ne suffit pas : on ajoute un bras ou une hotte arrière.
Plasma et gougeage. Très fort débit de particules, beaucoup de projections. Le préfiltre métallique devient une sécurité incendie, pas un accessoire, et le débit doit rester soutenu malgré le colmatage rapide.
Meulage et ébavurage. Poussières lourdes et incandescentes, très abrasives. Le tiroir de récupération et le premier étage métallique font l’essentiel du travail ; sans eux, les cartouches prennent feu ou se percent.
Ordre de grandeur utile en atelier : un poste de 1 200 mm à 2 000 m³/h couvre correctement un soudeur sur petites et moyennes pièces en MIG-MAG. Dès qu’on meule sur la table, qu’on soude à forte dilution ou qu’on veut tenir le débit dans la durée, on passe sur 4 000 m³/h et 60 m². Ce n’est pas du confort commercial : c’est ce qui empêche le débit de s’écrouler au bout de quelques semaines d’utilisation. Sur les Piano S, cela correspond aussi à deux alimentations différentes : 1,5 kW en 230 V mono ou 400 V tri sur la 1 200, 3 kW en 400 V tri sur la 2 400, avec un bruit annoncé de 70 et 72 dB(A).
Filtration et recyclage de l’air : trois étages, une seule bonne réponse
Le rôle de chaque étage
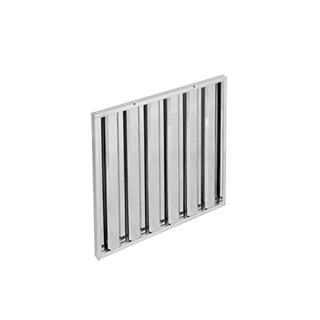
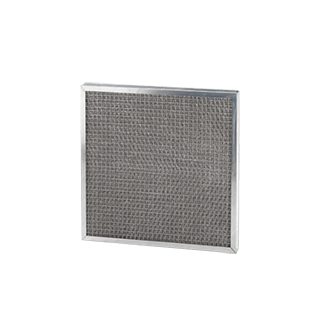
- Le filtre métallique. Mailles métalliques en entrée : il retient les grosses particules et surtout les résidus incandescents projetés par le meulage ou le soudage. Sa structure métallique évite l’inflammation des étages suivants.
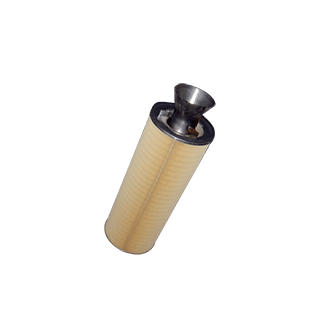
- Les cartouches filtrantes. Deux ou quatre selon le modèle. C’est l’étage qui porte l’efficacité supérieure à 99 % et qui détermine la durée de vie du système.
- Le filtre HEPA H13, en option. En sortie, pour renforcer la retenue des particules les plus fines.
Une nuance qu’on assume : l’efficacité de filtration d’un filtre ne dit rien de la qualité de l’air au poste. Un système à 99 % mal positionné protège moins qu’un captage moyen bien placé. Les deux paramètres se valident ensemble, idéalement par une mesure d’empoussièrement.
Rejet extérieur ou recyclage ?
La position de référence est claire : on filtre, on rejette dehors, on compense par de l’air neuf. L’INRS proscrit le recyclage de l’air extrait même après filtration.
Le recyclage se discute dans des cas précis : local loué sans possibilité de pénétration de façade, bâtiment enclavé, contrainte thermique forte. Il suppose alors une filtration haute efficacité en sortie, une évaluation du risque documentée et un suivi dans le temps – pas un simple « on a un HEPA, donc on recycle ». Sur des fumées classées cancérogènes groupe 1, l’argument mérite mieux qu’une réponse de commercial.
Décolmatage pneumatique et tiroir de récupération
Le nettoyage pneumatique automatique des cartouches maintient le débit d’aspiration sans démontage, ce qui compte sur une table qui tourne huit heures par jour. Le tiroir de récupération collecte par gravité les particules les plus lourdes avant qu’elles n’atteignent les cartouches : moins de colmatage, des filtres qui durent plus longtemps, et une évacuation qui se fait d’un geste. C’est aussi le point de contrôle le plus souvent oublié en maintenance.
Table aspirante ATEX : ce qu’il faut vérifier avant de signer
Le soudage des aciers courants ne crée pas, en soi, une atmosphère explosive. La question d’une table aspirante atex se pose dès qu’on meule ou qu’on soude de l’aluminium, du magnésium ou du titane, qu’on travaille des pièces revêtues, ou que des poussières combustibles s’accumulent dans le filtre et les gaines. Le classement en zone dépend de l’analyse de risque du site, pas du catalogue du fournisseur.
Ce qu’il faut contrôler, dans cet ordre :
- Le zonage réel. Zone 20, 21 ou 22 pour les poussières ; zone 0, 1 ou 2 pour les gaz. Une zone 22 correspond à une présence de nuage de poussières improbable en fonctionnement normal, ou de courte durée.
- Le marquage de l’ensemble, pas de la table. Une table portant une mention ATEX avec un ventilateur standard n’est pas une installation ATEX. Le moteur, le filtre, les gaines et l’intérieur du filtre relèvent chacun de leur propre zone.
- La catégorie. Pour de la poussière en zone 22, on cherche typiquement un équipement du groupe II, catégorie 3D, avec les limites d’emploi précisées par le fabricant. Demandez la déclaration UE de conformité et une notice qui mentionne explicitement l’usage prévu.
- La compatibilité avec les étincelles. Un équipement conçu pour la poussière en zone 22 n’est pas automatiquement adapté au soudage et aux projections incandescentes.
- L’intégration au document de protection contre les explosions du site, avec les consignes de nettoyage et de maintenance.
La directive 2014/34/UE encadre la mise sur le marché des équipements ; l’employeur reste responsable du choix et de l’usage selon le zonage de son atelier. C’est une responsabilité d’exploitant dans la protection du personnel, pas une case à cocher sur un bon de commande.
Norme ATEX : réglementation, zones, équipements
Dimensionner le poste : conseil largeur, charge, plan de travail
Sur une table aspirante, trois dimensions décident de l’usage quotidien : la largeur du plan, la hauteur de travail et la capacité de charge. 900 mm de hauteur convient au soudage debout comme à l’assemblage ; en dessous, on se casse le dos, au-dessus, on perd l’appui. Tout dépend donc de votre environnement.
Le plan de travail Siegmund apporte la partie bridage : perçages de Ø16, Ø22 ou Ø28 mm selon les accessoires utilisés, version à fleur ou surélevée pour conserver des trous d’accroche sur les côtés. C’est ce qui transforme une table d’aspiration en véritable poste de soudage. Les pieds réglables en caoutchouc encaissent les sols irréguliers, les roues permettent de déplacer la table sans grue.
À prévoir aussi dans le local : une sortie d’air de 600 × 600 mm par appareil, un cheminement de gaine court jusqu’à l’extérieur, et un apport d’air neuf suffisant pour compenser l’air extrait sans créer de courants d’air qui rabattent les fumées vers l’opérateur.
Ce qu’on observe sur les postes, en vrai
Nous avons vu passer assez d’installations pour connaître les trois erreurs qui reviennent.
La pièce est bridée trop haut. Sur un montage d’assemblage surélevé de quelques dizaines de centimètres au-dessus du plan, les fumées partent latéralement et la table aspire de l’air propre. La solution n’est pas d’augmenter le débit mais d’ajouter un dosseret ou une hotte basse.
Le préfiltre métallique n’est jamais regardé. Quand il se colmate, le débit chute, l’opérateur accuse les cartouches, et l’on remplace un étage qui n’était pas en cause. Un contrôle visuel régulier de cet étage coûte cinq minutes.
L’aspiration tourne au ralenti entre deux pièces. Une table qu’on éteint entre deux opérations laisse le panache se disperser et les dépôts retomber sur les pièces. Sur un poste de production, elle reste en marche pendant la vacation.
Notre position, en tant que fabricant : on préfère une installation un peu surdimensionnée en surface filtrante et correctement implantée à un appareil très performant sur le papier, mal placé, dont le débit réel n’est jamais vérifié. Un captage à la source se juge sur la mesure, pas sur la fiche technique.
FAQ – Foire aux questions
Les deux termes désignent le même objectif, la terminologie diffère selon le contexte. On parle d’aspiration pour le dispositif installé au poste (table, bras, hotte) et d’extracteur de fumée soudage pour l’unité qui porte le ventilateur et la filtration. Sur un poste fixe, les deux fonctions sont souvent réunies dans le même appareil.
Le TIG émet peu de particules visibles mais se pratique souvent debout, sur pièce verticale ou en angle : le panache monte et échappe au plan aspirant. Le plus efficace reste table aspirante pour la pièce posée, plus bras ou hotte arrière pour la position debout.
Pas systématiquement. L’inox pose surtout une question de composés du chrome et de nickel dans les fumées, donc de filtration et d’efficacité de captage. La question ATEX relève de la nature des poussières combustibles présentes et du zonage établi par l’exploitant, pas du seul matériau soudé.
C’est possible techniquement avec une filtration haute efficacité, mais l’INRS le déconseille fermement, même après filtration. Le rejet extérieur reste la référence. Un recyclage ne se justifie que documenté, sur une impossibilité technique de rejet, avec une évaluation de risque à l’appui.
Deux opérateurs sur un même plan ne se traitent pas en doublant le débit d’une table individuelle. On regarde le temps d’arc cumulé, la position des deux soudeurs et la surface de plan réellement utilisée. Dans la plupart des cas, on part sur un plan de 2 400 mm à 4 000 m³/h plutôt que sur deux petites unités juxtaposées.
Le décolmatage pneumatique automatique maintient la performance, mais il ne remplace pas un contrôle. On surveille la perte de charge du système, l’aspect du panache résiduel au poste et l’état du préfiltre métallique. Une baisse de débit ressentie par les opérateurs est déjà un signal tardif.
Oui, c’est même l’un de ses usages les plus fréquents, à condition d’avoir le premier étage métallique et le tiroir de récupération. Les poussières de meulage sont lourdes, abrasives et parfois incandescentes : c’est ce qui justifie un préfiltre métallique plutôt qu’un simple média fibreux.
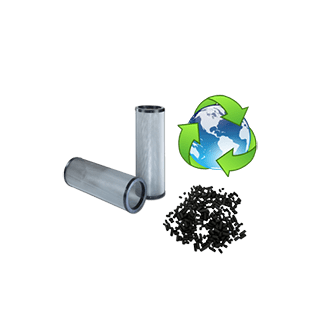
Plusieurs types de filtres sont utilisés pour l’aspiration des fumées de soudage, selon la nature des polluants à capter.
Les filtres métalliques retiennent les particules les plus grossières, tandis que les filtres à cartouches assurent la filtration des particules fines générées lors du soudage. Des filtres HEPA peuvent compléter le système pour améliorer l’efficacité de filtration.
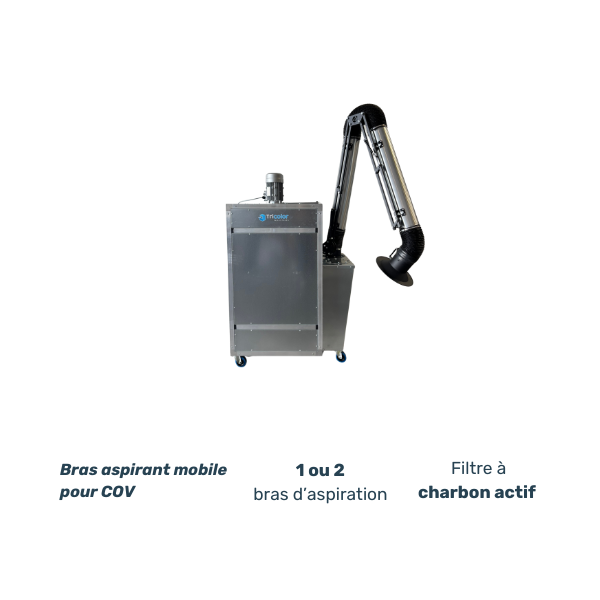
Les filtres à charbon actif sont principalement utilisés pour adsorber certains gaz et vapeurs, notamment des composés organiques volatils (COV). Ils ne remplacent pas les filtres à particules et ne sont pas adaptés à tous les polluants gazeux issus du soudage.
L’efficacité de la filtration dépend du type de filtre, de la nature des polluants et de l’entretien de l’aspiration.
Sources
- INRS – Fumées de soudage, un risque majeur : composition des fumées, VLEP, classement CIRC, démarche de prévention.
- INRS – Opérations de soudage à l’arc et de coupage, guide pratique de ventilation (ED 668) : conception des installations, rejet de l’air, position sur le recyclage.
- INRS – Prévenir les risques liés aux fumées de soudage des métaux (ED 6484) : recommandations pratiques par poste de travail.
- Anses – Travaux exposant aux fumées de soudage à inscrire à la liste des procédés cancérogènes.
- Directive 2014/34/UE (ATEX) – EUR-Lex : équipements destinés aux atmosphères explosibles.
Être recontacté – formulaire
Vous souhaitez être recontacté ? Remplissez le formulaire en indiquant le type de table d’ aspiration souhaité
Consultez aussi nos autres tables d’aspiration.